
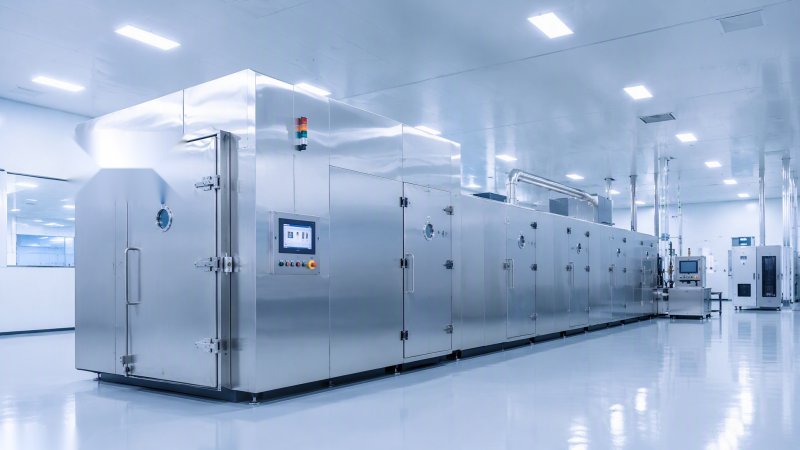
与锂电涂布主要控制湿度不同,光学膜涂布对空气中的颗粒极度敏感——一粒灰尘、一根金属碎屑、一块打磨残渣,涂到膜面上就是黑点、亮斑,整卷报废。因此光学膜涂布产线通常运行在千级至万级的洁净环境中,这对烘箱舱体提出了一个锂电烘箱没有的要求:舱体自身不能成为污染源。
作为钣金加工厂,我们虽然没有洁净车间,但可以在制造环节系统控制污染物,让交付的舱体达到可直接进洁净车间装配的状态。以下是我们从实际生产中总结的三个控制要点。
一、下料阶段:减少切割工序的产尘
金属颗粒的最大来源之一是切割过程。我们的做法是:内胆等洁净侧板优先采用激光切割,相比等离子切割,激光切缝窄、热影响区小、基本不产生氧化熔渣,板面残留物少。
切割完成后,板件必须逐件清除毛刺——毛刺是钣金件最常见的"自产颗粒",运输振动后脱落,直接进入风道。这项工作看似基础,但批量生产中容易被忽视,需要纳入工序检查项,而不是交给下道工序"顺手处理"。
二、焊接与打磨:控制产尘、消除死角
焊接是另一个重点污染工序。焊渣、飞溅物如果残留在舱体内部,运行时会随气流剥落,直接污染膜面。我们的要求是:焊后100%清除焊渣和飞溅,焊缝打磨平整,不允许有气孔、夹渣——这些缺陷不仅是密封隐患,更是藏尘点。
舱体内部设计上,我们配合客户尽量避免直角死角、盲孔结构,锐边倒钝处理。死角积尘后在洁净车间内极难清洁,倒钝后的圆弧过渡配合平整焊缝,让内壁可以用无尘布整体擦拭清洁,而不是逐缝抠灰。
需要特别说明的是,打磨工序本身也产尘,因此打磨后必须整体清洁而非简单吹扫——压缩空气吹扫只会让粉尘转移位置,并不能真正去除。
三、表面处理与出厂防护
不锈钢焊接后,热影响区会变色、氧化,表面耐蚀性下降,这些氧化层在湿热环境下可能脱落成为颗粒源。我们对洁净侧焊缝进行酸洗钝化处理,恢复表面状态,同时整体去除加工过程中沾染的油污、手印。
出厂前,舱体内部完成最终清洁,所有敞开口用封口膜封闭,防止运输途中灰尘、杂物进入。包装采用防潮防尘措施,确保客户开箱时舱体内部与出厂清洁状态一致。
四、结语
光学膜烘箱的洁净度,一半靠客户的洁净车间,另一半靠钣金厂的工序控制。从下料产尘、焊接残渣到打磨粉尘,每一个污染环节都有对应的控制方法。洁净不是最后擦出来的,而是从切割第一刀就开始控制的——这也是我们对光学膜客户的承诺。