
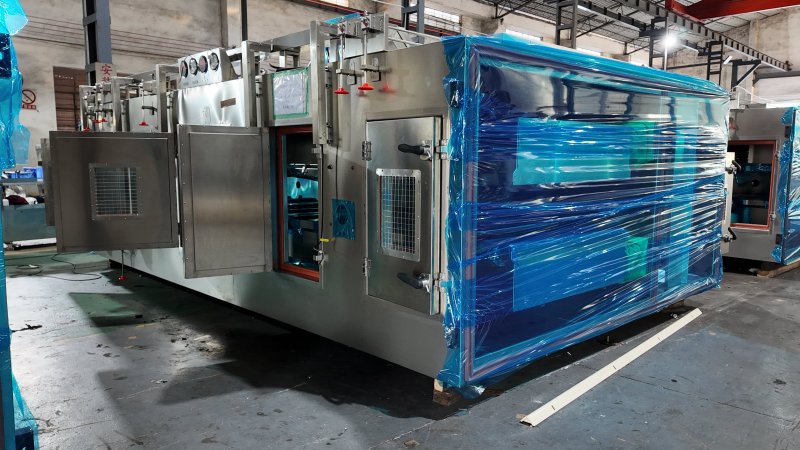
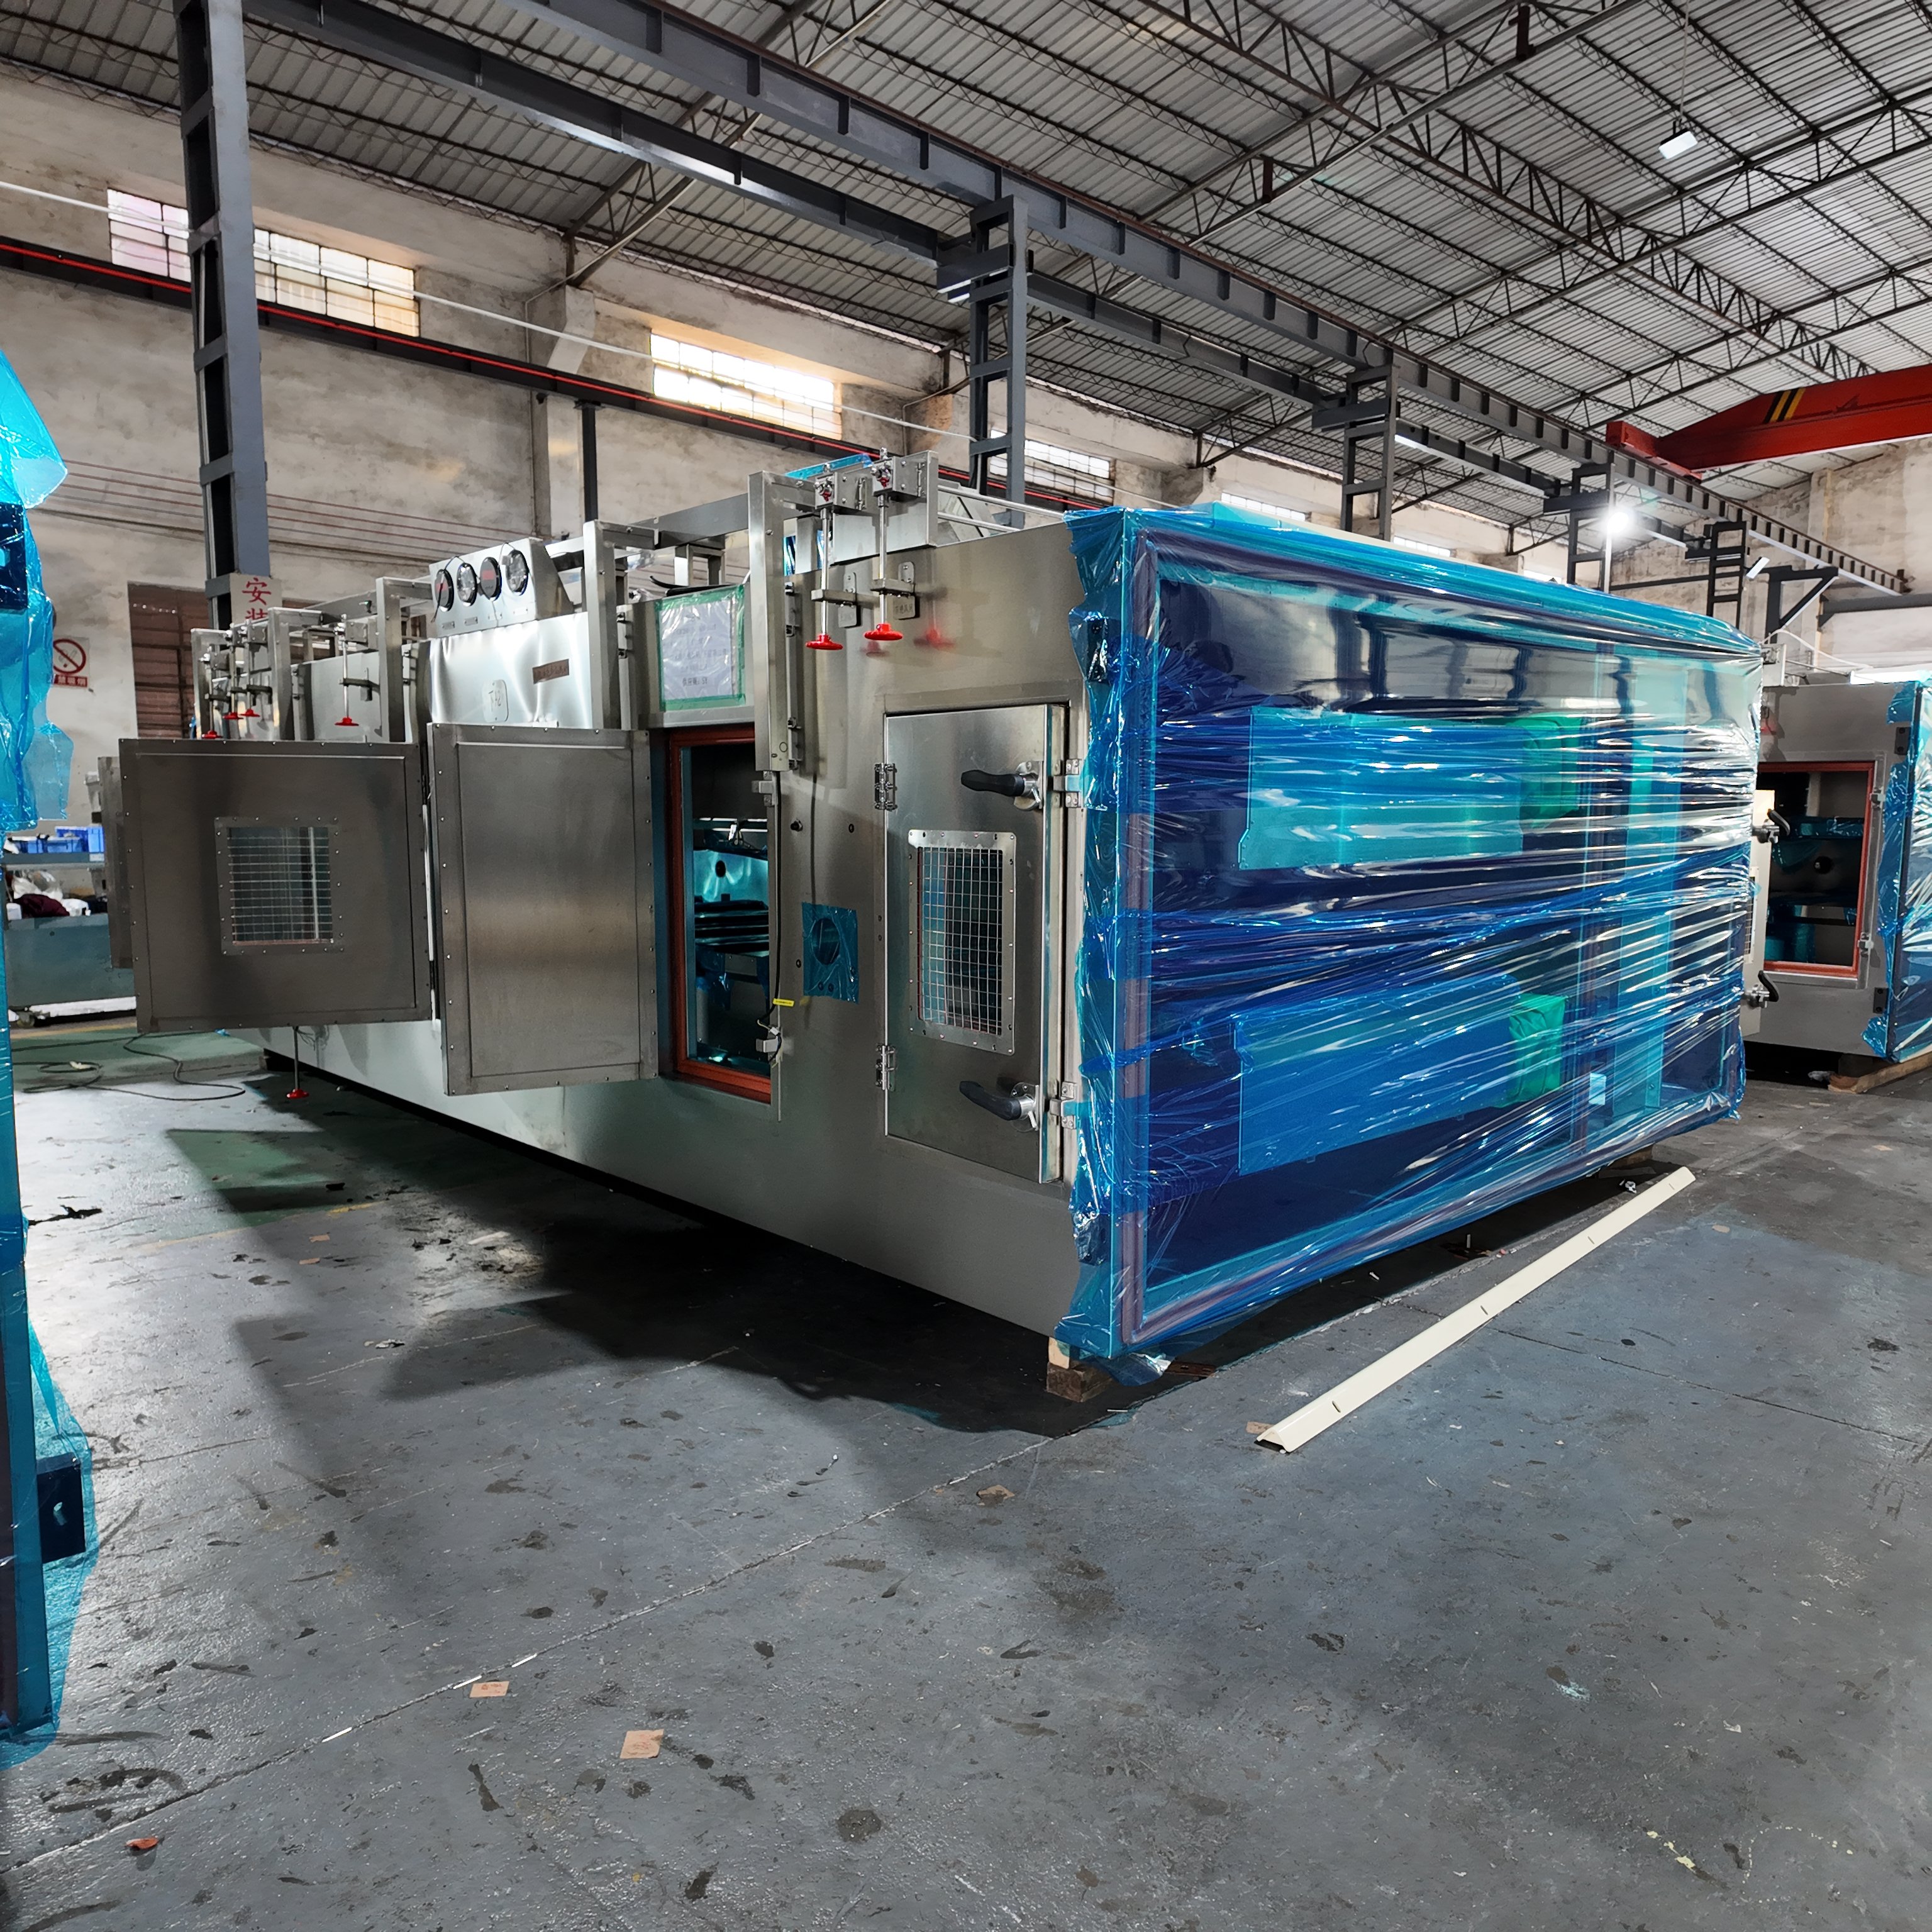
高速极片涂布烘箱多为双层结构,整线长度可达60米。我们采用单节独立制造、独立检验、分批交付的模式--每节舱体在出厂前即完成全部装配与检测,客户现场按编号直接吊装就位。
这种模式意味着:现场没有二次修正的机会,单节舱体的结构精度必须自身过硬。
本文从实际制造经验出发,分享我们在箱体骨架、端面控制和单节交付环节的做法。
一、骨架焊接:一切精度的起点
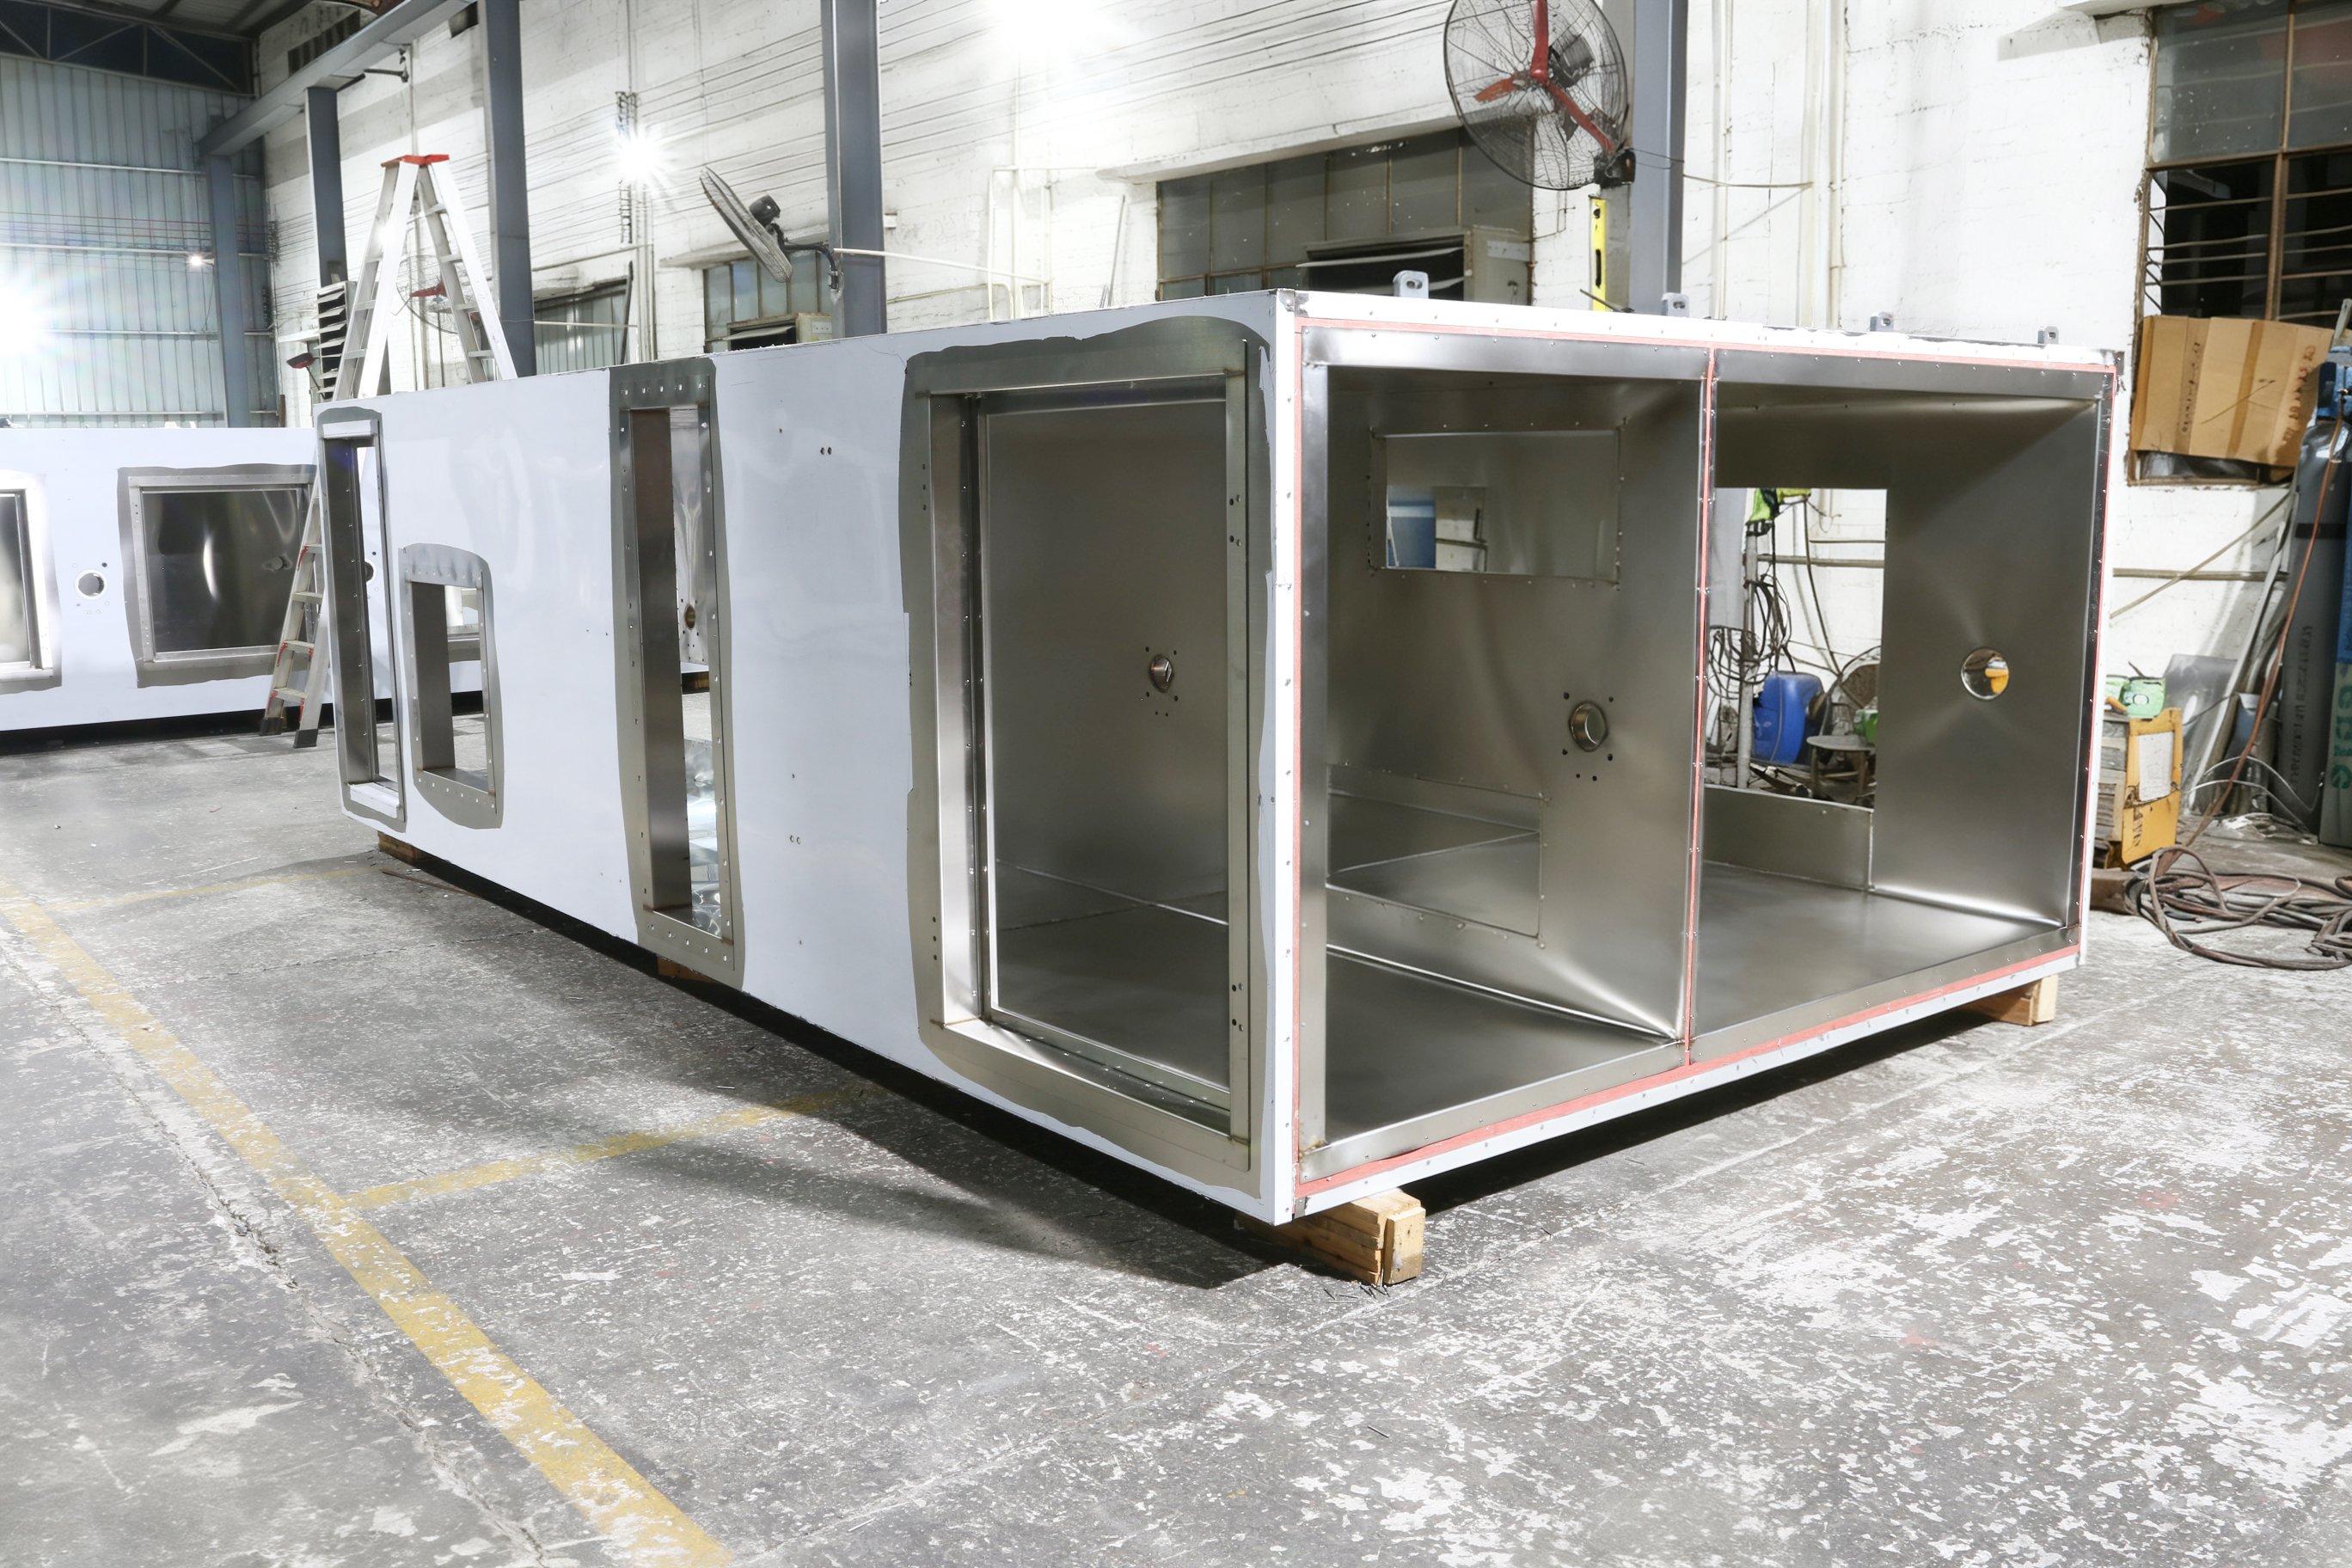
烘箱舱体的骨架由型材拼焊而成,这是整个结构的基础。如果骨架焊完后变形超标,后续所有面板安装都会跟着偏。
我们的做法是:骨架焊接完成后,对角线误差严格控制在3mm以内。这个指标看起来宽松,但对于长达数米的焊接框架来说,需要合理的焊接顺序和工装约束才能实现。
烘箱骨架与内胆的连接支架全部采用满焊,这过程中为了避免骨架变形,在焊接过程中我们会使用预先校好骨架对角并全程用工装锁住,当箱体整体成型后进行第二次测量后再次校正,这样能够保证每节烘箱的对角达到标准。
在焊接策略上,外封板采用段焊(焊点5mm、间距120-150mm),内部拼接缝优先采用激光焊。这样做的目的很明确:在满足连接强度的前提下,最大限度减少热输入,控制薄板(通常2-3mm不锈钢)的焊接变形。
二、端面与接口:单节交付的核心控制项
单节舱体交付后,现场靠法兰和螺栓与相邻节段对接。端面的平整度和角度,直接决定了多层多节拼装时能否顺利贴合。
加工说明要求:箱体端面平整度±2mm以内,角度落差±2mm。我们在焊接和整形工序后,会对端面进行专门检测。涂布机烘箱各节烘箱端面角度可能有所不同——这个细微差异在数控折弯阶段我们通常会通过专用检具保证,确保上下层、前后节对接时接口自然贴合,不会因为角度累积产生缝隙或干涉。
三、结语
双层高速烘箱的精度,不是靠现场"调"出来的,而是靠单节制造时把结构精度做扎实积累出来的。从骨架对角线控制到端面角度分节管理,我们把整线的装配要求分解到每一节、每一道焊缝上,让客户现场安装更高效、更省心。