
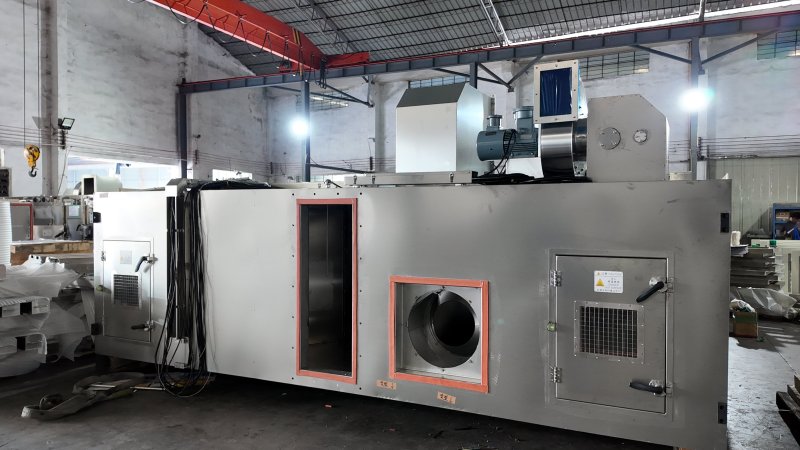
极片涂布速度从80m/min提升到150m/min甚至更高,走带张力随之增大,对烘箱舱体的结构刚性提出了更严苛的要求。如果舱体骨架或侧板在高速运行下产生明显振动,不仅会影响设备稳定性,长期还可能造成焊缝疲劳开裂。作为钣金加工厂,我们在结构设计和制造工艺上,主要通过以下三方面来保证刚性。
一、骨架设计:用三角板和加强筋把框架"撑住"
烘箱舱体的骨架是承载整个结构的核心。骨架焊接时用三角板增加强度,这不是可选项,而是必须执行的工艺步骤。三角板的作用在于将型材之间的直角连接转化为稳定的三角结构,防止框架在受力后发生平行四边形变形。
此外,骨架与内胆的连接采用L型和几字形支架,并且"可以根据实际效果对位置进行移动,及增加数量"。这意味着我们在制造过程中,会根据舱体的长度和受力分析,在应力集中区域主动增加支架密度,而不是机械地按图纸等间距布置。对于高速机常用的双层60米长烘箱,上下层骨架的受力状态不同,我们会分别评估,确保每层骨架的局部刚性都满足要求。
二、内胆与骨架的连接:满焊+加强筋,避免"皮与骨分离"
高速走带时,舱体内部的气流脉动和外部振动都会传递到内胆上。如果内胆与骨架之间只是简单点焊或局部固定,长期运行后容易出现松动,产生异响甚至疲劳裂纹。
骨架全部采用满焊,内胆与骨架的连接处多加L型或几字形加强筋,以保证整体强度。我们在实际制造中,内胆与骨架的接触面全部满焊处理,加强筋的布置不仅考虑静态承重,还针对高速运行时的振动模态进行优化——在跨度较大的面板中部增加支撑点,降低薄板的固有频率,避免与走带频率产生共振。
三、过辊安装基准:舱体钣金精度决定走带稳定性
高速走带时,极片张力通过过辊传递到舱体结构上。如果舱体上的过辊安装基准存在偏差,轻则导致极片跑偏,重则造成极片褶皱甚至断带。烘箱过辊加工通常要求前后同心度±2mm,过辊间距±2mm。这两项指标看似是对过辊的要求,实际上考验的是舱体钣金件的加工和焊接精度。
我们的做法分为两步:
第一,安装基准的一次性定位。过辊支座或安装孔在激光切割下料时即按同一数控程序展开,与骨架焊接时的相对位置在工装夹具上固定。这样做可以避免先焊骨架、后人工划线钻孔带来的累积误差。激光切割本身的孔位精度足以支撑±2mm的间距要求,关键在于焊接过程中不能因热变形导致基准偏移。
第二,骨架整形后的基准复检。骨架焊接完成后,我们对角线误差控制在3mm以内,但这只是框架自身的方正度。过辊安装面还需要单独检测——使用水平仪和激光标线仪复核相邻安装面的共面性和间距,确认满足±2mm要求后再进入面板装配工序。对于双层60米长烘箱,上下层的过辊安装基准分别独立检测,避免上下层之间的系统偏差。
四、结语
高走带速度对烘箱结构件的要求,归根结底是"动"的问题——高速运行下的振动、张力和疲劳。我们不会在钣金件上过度堆料增重,而是通过合理的骨架三角支撑、内胆满焊加强筋、过辊安装基准的精准控制这三道工序,在重量和刚性之间找到平衡,让舱体在高速工况下保持沉稳。