
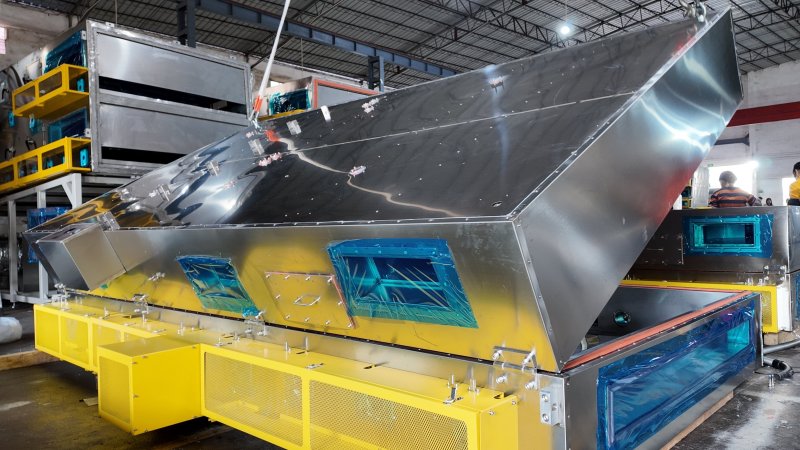
底涂工艺的涂层厚度仅0.3-2μm,是极片涂布中最薄的涂层之一。超薄涂层对干燥环境极为敏感——烘箱内任何一处漏风都会导致局部温度和风速波动,最终反映在底涂层厚度不均、溶剂残留超标上。因此,底涂烘箱对舱体气密性的要求,比普通极片烘箱严苛得多。作为钣金加工厂,我们在制造环节主要通过以下三方面来保证气密性。
一、内胆满焊:气密性的基础工程
底涂烘箱内胆与气流直接接触,每一条焊缝都是潜在的漏风点。我们在制造中坚持内胆全部满焊,不允许点焊或虚焊。满焊的难点在于控制变形——薄板长时间受热容易产生波浪变形,焊后很难整形。
我们的应对策略是:风管内胆拼接边先做折弯搭边,再实施满焊。搭边结构增加了焊缝的有效熔深,同时限制了焊接过程中的板件错位,既保证了密封性,又降低了变形风险。箱体内部拼接缝优先采用激光焊,进一步减少热影响区。
焊后,我们统一进行显像剂检漏,对所有内胆焊缝逐一检查,确认无渗漏点才进入下一道工序。这道工序虽然增加了工时,但对于底涂这种对气密性极度敏感的工艺,是必不可少的质量关卡。
二、门窗密封:高频开合处的气密保障
门窗是烘箱上使用最频繁的部件,也是气密性最容易失效的位置。底涂烘箱门窗关闭后的缝隙控制在3mm以内,突出平面不超过2mm。缝隙超差会导致密封胶条压缩不均,长期使用后胶条局部疲劳,漏风点逐渐扩大。
密封胶条采用空心发泡硅胶材质,耐温180℃以上。胶条的拼接方式也有讲究——相邻两段胶条的断口错开布置,不集中在同一位置,避免形成连续的泄漏通道。门窗框架的焊接同样要求满焊并打磨平整,确保胶条在整个闭合路径上均匀受压。
三、法兰与软连接:动态工况下的气密细节
底涂烘箱各节段之间通过法兰连接,法兰面之间垫5mm发泡硅胶垫,用M6不锈钢螺钉紧固。发泡硅胶垫的压缩回弹性可以弥补法兰面的微小不平,但前提是法兰面本身的平整度要达标——我们在出厂前对法兰面进行检测,确保密封垫能够均匀压缩,不会出现局部悬空。
软连接部位内部采用SUS304不锈钢丝支撑,钢丝间距控制在70mm,防止负压工况下软连接被吸扁变形导致漏气。软连接与舱体的接口焊缝同样要求满焊,并在装配后进行泄漏检查。
四、结语
底涂烘箱的气密性,本质上是焊缝质量、密封面精度和密封件装配工艺的综合体现。从满焊内胆到检漏验证,从门窗密封到法兰垫片,我们把气密性要求拆解到每一道钣金工序中,让超薄底涂层的干燥环境稳定可控。