
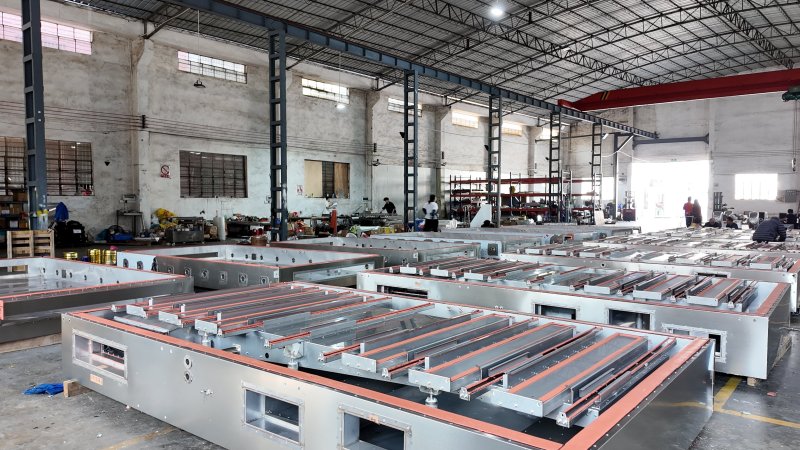
同样叫涂布机烘箱,凹版底涂机与普通极片涂布机的结构差异其实不小。我们用两个实际交付项目做对比:一个是双层18米底涂烘箱(每层3节,单节3米),一个是36米单层普通极片烘箱(节段多达20节)。搞清这些差异,才能知道钣金加工的重点分别在哪里。
一、体量与排布:"长而单"与"短而双"
普通极片烘箱是36米单层长烘箱,节段多、批量特征明显,还配有完整长度的操作走台——走台表面铺防滑胶垫、四周铝压板压边,这本身就是一套不小的钣金工作量。这类烘箱的加工难点在于批量一致性:20节舱体任意两节互换拼接,端面、法兰、孔位都必须对得上,考验的是批量生产的工艺纪律。
底涂烘箱则是双层结构,单层只有9米,但上下两层各自独立又要层间配合。这类烘箱的难点不在"长",而在层间对应——上下层的法兰接口、连接件位置、装配基准必须严格对齐,否则现场两层对不上。
二、温度与保温:3mm与5+10mm的差距
普通极片烘箱工作温度相对较低,保温配置为120容重岩棉加3mm气凝胶,隔热材料满足UL94-V0阻燃即可。
底涂烘箱干燥温度更高,保温配置明显升级:硅酸铝棉容重128kg/m³以上、A1级不燃材,骨架外侧贴5mm气凝胶、内侧贴10mm,六面全贴,骨架方通管内部还要填充岩棉,辅料阻燃等级要求也更严苛。对钣金厂来说,这意味着底涂烘箱的气凝胶贴覆面积和位置多得多,贴覆工艺要求更高;同时高温工况对焊缝密封性和热变形的控制也更苛刻。
三、结构细节:各有侧重
普通极片烘箱节段多,循环风机蜗壳直接焊在箱体内胆上,需用工装辅助保证同心度±2mm,风机数量多,每台都要定位准确。部分隔热零件还涉及材质替换——陶瓷纤维件改石棉胶板、电木板改FR4玻纤板,来料核对必须严格。
底涂烘箱节段少,没有走台,但层间连接结构多,上下层装配基准的统一性更关键。
四、结语
两类烘箱的"基本功"是相通的:骨架满焊、内胆满焊加显像剂检漏、外封板段焊、门窗密封,这些要求我们不打折扣。真正的差异在于:普通极片烘箱考批量稳定性,底涂烘箱考高温密封与层间精度。同时做好两类产品,靠的不是一套工艺通吃,而是读懂图纸背后的工艺要求,再落到各自的工序控制上。