
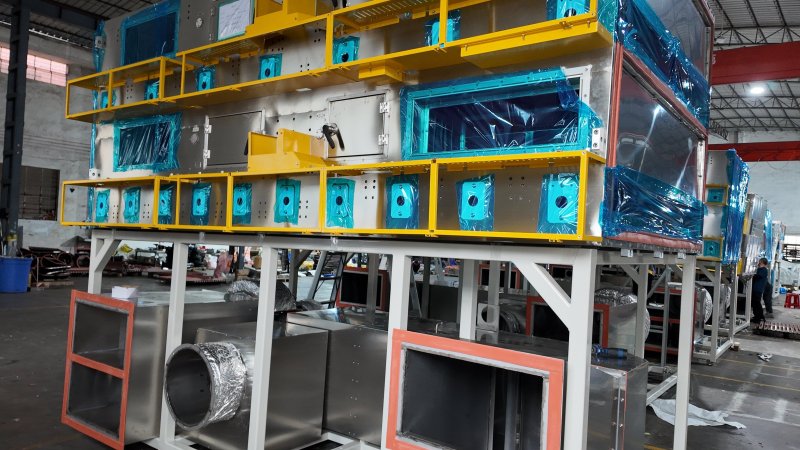
隔膜涂布对风场均匀性极为敏感,风嘴出风间隙的微小差异都会直接反映在隔膜干燥的收缩率上。作为钣金加工厂,我们在风嘴制造和安装环节形成了一套"先验证、少焊接、精调整、再检测"的流程,确保风嘴阵列的一致性。
一、先打样,再批量:不做无把握的投入
风嘴结构因客户设计不同而有差异,我们不会在拿到图纸后直接批量下料,而是先制作一条风嘴样品,验证成型工艺是否可行、拉钉位置是否合理、与风室的配合是否顺畅。打样过程中发现的问题,在批量生产前全部解决。这样做看似多了一道工序,实则避免了批量返工的风险,也保证了后续十几节甚至几十节风嘴的一致性。
二、拉钉成型为主,焊接为辅:从源头控制热变形
风嘴整体成型以拉钉连接为主要方式,仅在必要位置辅以少量焊接。这样做的原因很简单:焊接热输入是导致钣金件变形的最主要因素,风嘴壁薄、尺寸精度要求高,如果大量焊接,成型后很难通过后期校正恢复精度。
拉钉成型不仅减少了热变形,也让风嘴的各片板件之间保持稳定的相对位置。批量生产时,我们使用专用工装固定风嘴各组成部分,确保每一只风嘴的成型状态与打样件保持一致。
三、调间隙、装风室、检漏风:三道验证关
风嘴成型后,并不是直接装箱发货。我们会逐只调整风嘴间隙,将出风口的间距控制在合理公差范围内,保证每只风嘴的风量精度一致。这一步是手工精调,依赖操作师傅的经验和耐心,但也是风场均匀性的最后一道制造保障。
间隙调整完成后,风嘴安装到风室上进行试装配和漏风检测。我们模拟实际工况,检查风嘴与风室的配合面是否存在缝隙、搭扣是否牢固、整体是否有异常漏风点。只有检测合格的风嘴组件,才会随舱体一起交付。
四、结语
隔膜烘箱风嘴的精度,不是靠高精尖设备"切"出来的,而是靠先打样验证工艺、拉钉成型控变形、手工精调保一致、安装检测堵漏洞这一套扎实的流程积累出来的。作为钣金加工厂,我们把风嘴当成一个独立的产品来对待,而不是舱体上的一个简单附件。