
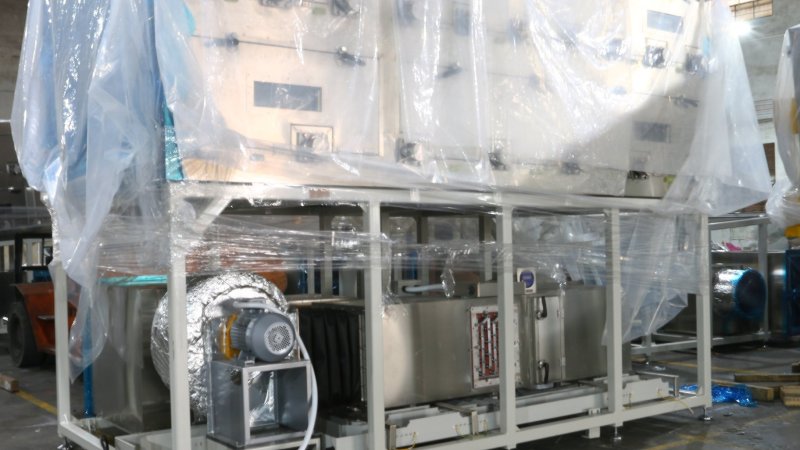
隔膜涂布机烘箱由多节舱体法兰拼接而成。拼接处的缝隙看似只是装配问题,实则直接影响烘箱内部风场的均匀性——缝隙漏风会导致局部风速下降、温度波动,最终反映在隔膜干燥的收缩率上。作为钣金加工厂,我们在制造环节对拼接缝隙的控制,从端面加工一直延续到密封装配。
一、端面平整度:缝隙的根源在制造阶段就决定了
拼接缝隙的大小,首先取决于单节舱体端面的平整度。如果端面本身凹凸不平,即使现场拧再多的螺栓、垫再厚的密封垫,也无法完全弥合间隙。我们在焊接和整形工序后,对箱体端面进行专门检测,将平面度控制在2毫米以内,角度落差同样控制在2毫米以内。法兰连接面的平面度进一步收紧到1毫米以内,为后续密封垫的均匀压缩创造条件。
端面整形不是简单的打磨,而是在骨架焊接完成后,使用专用工装对端面进行整体校正,确保端面与舱体主轴保持垂直。端面"正"了,两节舱体对接时才能自然贴合,而不是靠螺栓强行拉拢。
二、密封结构:缝隙的"最后一公里"
端面平整度到位后,密封材料的选择和安装决定了缝隙是否真正被堵住。我们采用5毫米发泡硅胶垫作为法兰之间的主密封,发泡硅胶垫具有良好的压缩回弹性,能够适应端面的微小不平,同时在高温工况下保持密封性能。
除了法兰面,所有热桥位置都用胶条覆盖,防止热量和气流从结构薄弱处逃逸。风管内部的拼接缝则统一打胶密封,因为风管内部风压较高,即使是很小的缝隙也会导致明显的漏风。门窗闭合后的缝隙控制在3毫米以内,配合空心发泡硅胶密封条,确保关闭后不漏风。
三、单节交付:让现场拼接"零调整"
我们采用单节独立制造、独立交付的模式,每节舱体出厂时端面已经整形到位,密封胶条和法兰垫片预装完成。客户现场只需按编号顺序将两节舱体法兰对接,用M6不锈钢螺钉紧固即可。端面精度在前端控制好了,现场不需要修配、不需要补焊、不需要额外垫片调整。
如果端面精度不达标,现场为了弥合缝隙,往往不得不增加垫片厚度或局部补焊,这不仅增加安装工时,更重要的是破坏了原有的密封设计,留下长期漏风的隐患。
四、结语
隔膜烘箱拼接缝隙对风场的影响,本质上是一个"制造精度决定装配质量"的问题。我们把端面平整度、法兰平面度、密封材料装配这三件事在厂内做到位,让客户现场的拼接工作变得简单可靠。缝隙控制好了,风场才能稳,隔膜的涂布质量才有保障。