
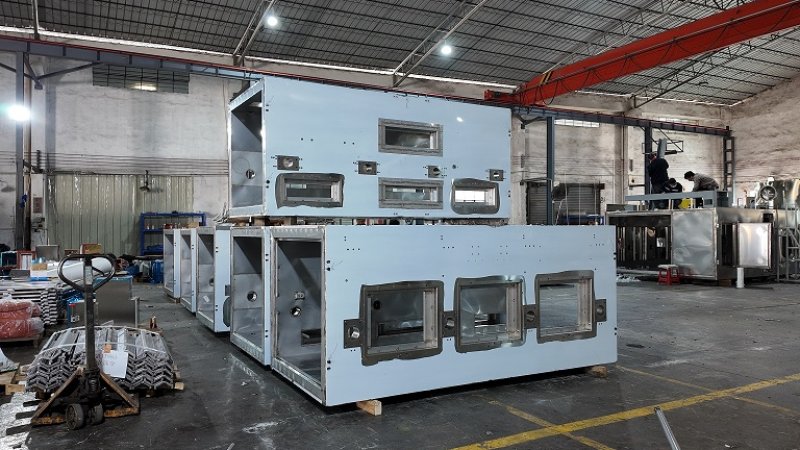
批量订单往往涉及数十节箱体,一致性才是质量控制的核心。客户现场按编号直接装配,如果某一节的尺寸、焊接质量或附件安装出现偏差,就会打乱整线节奏。本文结合36米低速烘箱的制造经验,分享我们在批量生产中的三个质量控制要点。
一、来料与材质:先把源头卡住
在生产时我们会严格按照客户要求使用足厚,符合国标的材料,我们在来料环节即核对材质证明和厚度实测值,杜绝以次充好。
辅料方面同样有硬性门槛:门窗密封胶条需耐180℃高温;所有辅料阻燃等级达到V0;浓度口密封圈使用铁氟龙材质。这些要求我们会转化为来料检验清单,每批辅料到货后逐项核对,避免混料。紧固件(合页、铰链、地脚等)按客户指定型号采购,且禁用铜、锌、镍材质,防止与不锈钢产生电化学腐蚀。
二、焊接过程:用工艺纪律保一致性
焊接是批量生产中变异最大的环节,我们通常的做法是把工艺参数固化到作业指导书里,减少人为波动。
比如:骨架焊接必须加三角板增强,与内胆的连接支架全部采用满焊。内胆所有与气流接触的焊缝同样满焊,焊后打显像剂检漏,不漏风、不漏液才算合格。外封板则采用段焊(焊点5mm、间距120-150mm),既保证连接强度,又控制薄板变形。这工艺要求在批量生产中我们会通过巡检抽查,发现异常立即返工。
外观控制上,焊点我们会要求去焊渣、打磨平整,但外表面不得打磨,需保持间隙均匀、不翘曲。批量生产时,我们安排专人在焊接工序后逐节进行外观初检,避免不合格品流入下道工序。
三、出厂检验:每节都是独立成品
单节箱体出厂前,我们会按加工说明完成检验,比如:
关键尺寸复核:骨架对角线误差3mm以内,箱体端面平整度±2mm,风嘴安装面平面度±1.5mm。批量生产时采用抽检+首件确认结合的方式,首件全检,后续每五节抽检一节。
功能性确认:门窗闭合后缝隙不大于3mm,风嘴现场试装确认能正常取下和装上,每节安装节数标识避免现场搞混。
清洁与防护:内部杂物、灰尘清理干净,焊缝锈迹清洗完毕,叉车位贴好3M标示牌,静压腔用木方固定牢靠后发货。
四、结语
批量生产36米低速烘箱,质量控制的本质不是把某一节做到极致,而是让每一节都稳定在同一个水平线上。从来料核对、焊接工艺固化到出厂逐节检验,我们把加工说明的要求拆解到每个工位,让客户收到的每一节舱体,都能直接吊装、顺利对接。