
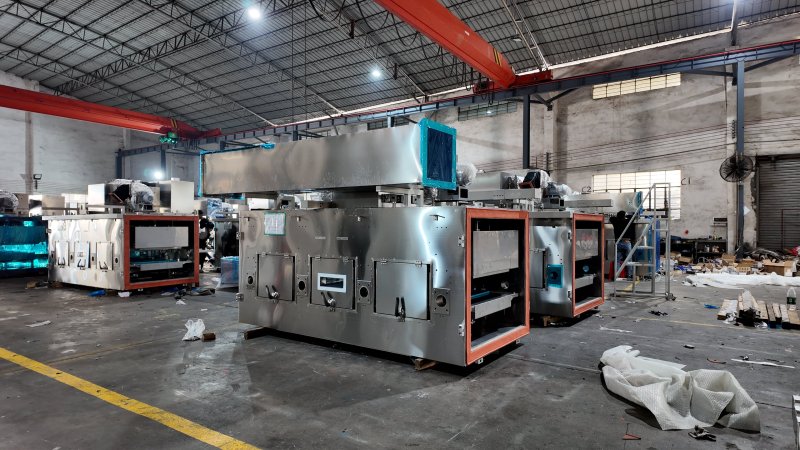
普通极片涂布机烘箱工作温度通常在80-150℃,保温性能直接影响能耗和极片干燥一致性。很多客户关注保温棉的厚度与容重,却容易忽略一个根本问题:保温层的效果,首先取决于舱体焊接结构的密封性和稳定性。如果内胆焊缝漏风、外封板翘曲变形,再厚的保温棉也挡不住热量流失。本文从钣金制造角度,解析我们在保温层一体化焊接中的做法。
一、内胆满焊:保温的第一道防线
内胆是与热气流直接接触的面,也是保温层的内侧边界。锂电烘箱加工对此有硬性要求:内胆部分(与气流接触)材质全部为满焊,保证不漏风、不漏液。这意味着内胆的每一条拼接缝都必须焊透,不能有虚焊、漏焊。
在实际操作中,我们还会对风管内胆拼接边做折弯搭边处理,再实施满焊,并按需加焊加强筋保证结构稳定。搭边结构可以增加焊缝的有效熔深,减少因薄板热变形导致的开裂风险。焊后统一打显像剂检漏,确认无渗漏后才进入下一道工序。内胆密封了,热量才不会从焊缝缝隙中直接逃逸。
二、保温材料的装配与固定
焊接结构到位后,保温材料的铺设同样关键。锂电行业中通常指定岩棉容重>120kg/m³,硅酸铝棉容重>128kg/m²,且均为A1级不燃材。我们在装配时要求错位覆盖均匀,避免接缝对齐形成热桥。此外,单层管和风机需要包棉,电木板更换为FR4玻璃纤维板,这些细节共同构成了完整的保温体系。
三、结语
保温层一体化焊接的本质,是把内胆密封、骨架稳固、外封板平整这三件事做到位,让保温材料在稳定的空间内发挥最大效能。作为钣金加工厂,我们不做热工设计,但用焊接工艺为保温层筑牢结构基础,让客户在能耗和温控上少一分顾虑。